SEGUICI:

Notizia

KSHOW esplora stampi a iniezione di precisione per componenti di veicoli a nuova energia

VERSIONE INGLESE

La risposta di KSHOW alle crescenti richieste di precisione nello stampaggio di componenti NEV

Contesto industriale: il boom NEV rimodella la produzione di stampi

Il mercato globale dei veicoli a nuova energia (NEV) continua la sua forte traiettoria di crescita. Secondo ilAgenzia internazionale per l'energia (IEA), le vendite globali di veicoli elettrici hanno superato18 milioni di unità nella prima metà del 2026, di cui oltre la Cina60% del volume totale. Questa ondata porta una pressione di trasformazione nel settore degli stampi a iniezione: i componenti NEV richiedono tolleranze più strette,materiali più leggeri, e sempre piùgeometrie complesse che sfidano i tradizionali paradigmi di costruzione degli stampi.


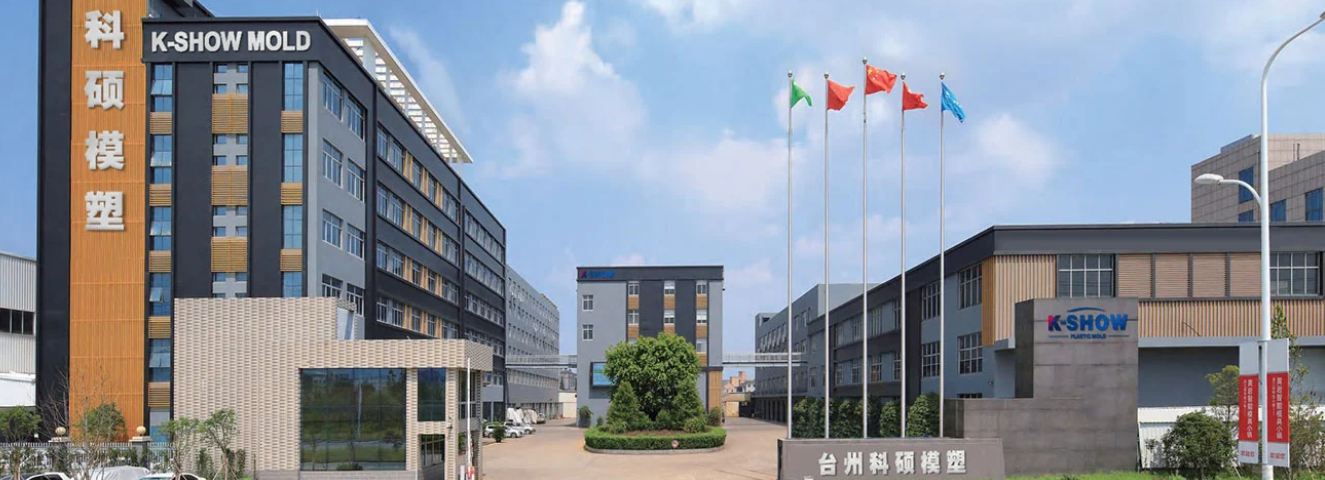
KSHOW, operante comeTaizhou Huangyan K-Show Stampo in plastica Co., Ltd., è stato incorporato nella "capitale dello stampo" cinese di Huangyan peroltre 20 anni, con un track record diOltre 30.000 set di stampi consegnati AOltre 100 paesi. Come certificatoImpresa nazionale ad alta tecnologia presaISO9001 EIATF 16949 certificazioni di qualità automobilistica e proprietàOltre 100 brevetti di invenzione, l'azienda si è costantemente evoluta dalla tradizionale fabbricazione di stampi fino a diventare un fornitore specializzatoutensili di precisione di livello automobilistico, compresi alloggiamenti del sistema batteria, staffe strutturali e finiture interne funzionali. Per informazioni, raggiungere KSHOW all'indirizzosale@kshowmould.com o tramiteWhatsApp: +86-18957424655.

Principali sfide tecniche nello stampaggio di componenti NEV

Compatibilità dei materiali e gestione termica

I NEV adottano sempre piùtermoplastici tecnici ad esempioPA66-GF35, PPS-GF40, EPBT-GF30 per ottenere una riduzione del peso mantenendo l’integrità strutturale. Questi materiali presentano sfide distinte:

Temperature di fusione elevate

 (280–340°C) richiedono stampi con stabilità termica superiore

Rinforzo in fibra di vetro

 accelera l'usura sugli acciai per utensili convenzionali

Finestre di elaborazione ristrette

 richiedono un controllo preciso della temperatura nei layout multi-cavità

Precisione dimensionale su larga scala

I telai dei moduli batteria e le piastre di raffreddamento spesso si estendono600–1200 mm con tolleranze di planarità strette quanto±0,05 mm su tutta la superficie. Raggiungere questo obiettivo con volumi di produzione diOltre 200.000 unità all'anno richiede avanzatosimulazione del flusso dello stampo, design conformato del canale di raffreddamento, Emonitoraggio della pressione in cavità in tempo reale.

Ottimizzazione del tempo di ciclo

Con l’intensificarsi della pressione sui costi per pezzo, il tempo di ciclo dello stampo diventa un fattore decisivo. Per componenti NEV di medie e grandi dimensioni, riduzione del tempo ciclo daDa 45 secondi a 35 secondi - UNMiglioramento del 22%. - può risparmiare circa$ 180.000 all'anno per cella di produzione presso un tipico fornitore di livello 1.

Case study KSHOW: stampo della piastra terminale del modulo batteria ad alta precisione

Sfondo del progetto

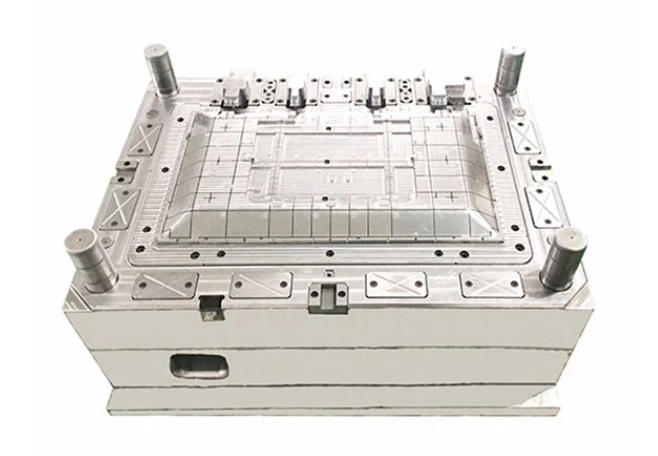
Nel terzo trimestre del 2025, KSHOW ha intrapreso un progetto per un produttore nazionale di batterie NEV che richiedeva aStampo ad iniezione a canale caldo a 4 cavità per piastre terminali del modulo batteria. La geometria del pezzo richiedeva:

Requisito

Specifica

Dimensioni della parte

320×180×45mm

Materiale

PA66-GF35 (ritardante di fiamma V-0)

Tolleranza di planarità

±0,03 mm lungo la linea di giunzione

Variazione del peso da cavità a cavità

≤ 0,8%

Tempo di ciclo target

≤ 32 secondi

Volume di produzione annuale

480.000 parti

Approccio ingegneristico

Il team di ingegneri di KSHOW ha implementato le seguenti soluzioni:

1. Analisi del flusso dello stampo: CondottoMoldex3D simulazione su tre iterazioni, ottimizzando la posizione del cancello per ridurre al minimo la formazione di linee di saldatura in zone strutturalmente critiche.

2. Raffreddamento conforme: DistribuitoInserti di raffreddamento stampati in 3D (acciaio Maraging, sinterizzazione laser diretta del metallo) per ottenere una temperatura superficiale uniforme della cavità all'interno±3°C, riducendo il tempo ciclo di18% rispetto ai canali perforati convenzionalmente.

3. Canale caldo con otturazione a valvola: UNSistema a otturazione sequenziale a 4 gocce (ugello singolo per cavità) garantisce un riempimento equilibrato. Il collettore del canale caldo è stato isolato termicamente con distanziatori in lega di titanio per impedire il trasferimento di calore alla base dello stampo.

4. Selezione dell'acciaio per utensili: Cavità e inserti centrali utilizzatiASSAB 8407 Supremo Acciaio per lavorazioni a caldo di qualità ESR, temprato a48-50 HRC, conRivestimento PVD TiAlN per una maggiore resistenza all'usura contro l'abrasione della fibra di vetro.

5. Rilevamento della pressione nello stampo: IntegratoKistler tipo 6182C sensori di pressione della cavità collegati a aIniezione CoMo sistema di monitoraggio del processo, che consente il controllo della commutazione in tempo reale e la tracciabilità della qualità delle parti.

Risultati

Dopo90 giorni dal lancio della progettazione alProva T0, lo stampo ha raggiunto i seguenti parametri durante la convalida della produzione:

KPI

Bersaglio

Raggiunto

Tempo di ciclo

≤ 32 secondi

30,5 secondi

Planarità (Cpk, n=125)

≥ 1,33

1.58

Variazione del peso da cavità a cavità

≤ 0,8%

0,52%

Tasso di scarto (primi 50.000 scatti)

≤ 0,3%

0,18%

Durata dell'utensile fino alla prima manutenzione importante

500.000 colpi

620.000 scatti (ancora in funzione)

Lo stampo è ormai finito620.000 parti senza manutenzioni importanti, superiori a quelle del clientePunto di riferimento di 500.000 colpi di24%. Il cliente ha segnalato una stimaRisparmio sui costi annuali di $ 245.000 attribuito al tempo di ciclo ridotto e al tasso di scarto inferiore. 


Le tendenze del settore influenzeranno la produzione di stampi fino al 2028

Leggerezza e stampaggio multimateriale

La spinta verso un’autonomia di guida estesa sta accelerandosostituzione metallo-plastica. Componenti precedentemente pressofusi in alluminio — esalloggiamenti del motore, custodie per inverter, Estaffe strutturali - stanno passando atermoplastici ad alte prestazioni constampaggio ad inserimento Osovrastampaggio tecniche. KSHOW sta investendo in aPressa a iniezione a due colpi da 1.600 tonnellate per soddisfare questa crescente domanda.

Integrazione del gemello digitale

I principali produttori di stampi stanno incorporandotecnologia del gemello digitale nel loro flusso di lavoro. La replica digitale di uno stampo, continuamente aggiornata con i dati dei sensori in tempo reale provenienti dalla produzione, consenteprogrammazione della manutenzione predittiva Eottimizzazione dei parametri di processo senza interrompere la produzione. KSHOW ha avviato un programma pilota di integrazioneGateway periferici dell'IoT in stampi di produzione selezionati.

Sostenibilità ed efficienza energetica

La pressione normativa e gli impegni ESG aziendali stanno guidando la domanda di stampi che supportinoresine a contenuto riciclato Elavorazione ottimizzata dal punto di vista energetico. Il solo raffreddamento conforme può ridurre l'en

La roadmap strategica di KSHOW

KSHOW sta attuando una strategia basata su tre pilastri per rafforzare la propria posizione nella catena di fornitura NEV:

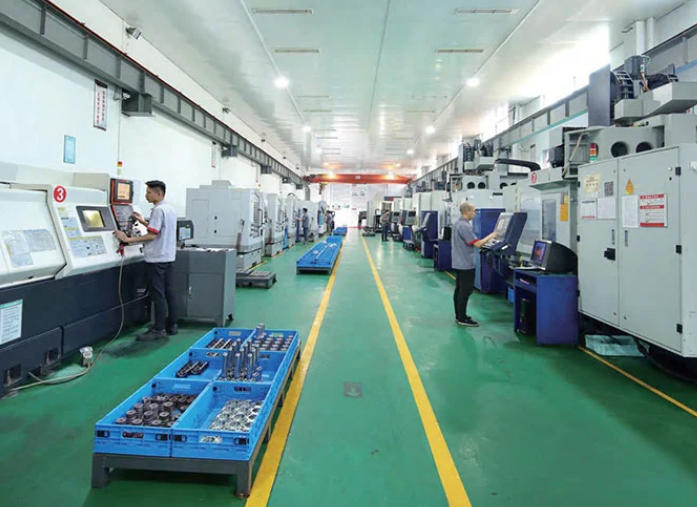
  • Espansione della capacitàMessa in servizio di un nuovo Officina di precisione di 2.400 m² a Huangyan entro il quarto trimestre del 2026, dotato diCentri di lavoro CNC a 5 assi (DMG MORI DMU 65 monoBLOCK) eElettroerosione a grafite ad alta velocità(GF Machining Solutions MODULO P 350).

  • Sviluppo dei talenti:Partnership con il Taizhou Vocational College of Science & Technology per un programma di apprendistato specializzato in ingegneria degli stampi a iniezione, rivolto a 10 nuovi ingegneri ogni anno.
  • Certificazioni:Già certificato con i sistemi di gestione della qualità ISO 9001 e IATF 16949:2016 nel settore automobilistico, garantendo la piena conformità ai requisiti internazionali della catena di fornitura automobilistica.

Contatta KSHOW

Per richieste di progetti di stampi, consulenza tecnica o richieste di preventivo:

Canale

Dettagli

Azienda

Taizhou Huangyan K-Show Stampo in plastica Co., Ltd. (KSHOW)

Indirizzo

No.18 Shangxian Road, zona industriale di Beicheng, distretto di Huangyan, città di Taizhou, provincia di Zhejiang, Cina

Telefono/WhatsApp

+86-18957424655

E-mail

sale@kshowmould.com

Sito web

www.taizhoumold.com

Esperienza

20+ anni

Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare