Introduzione
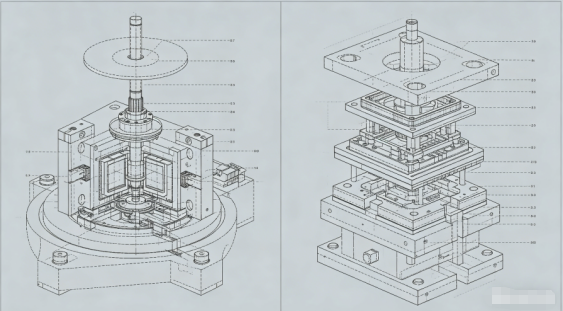
I tappi di bottiglia sono tra i prodotti in plastica con il maggior volume al mondo. Una singola marca di bevande o acqua può consumare milioni di tappi al giorno. Per soddisfare questa domanda, le tecnologie di stampo e processo si sono evolute per produrre tappi con cicli inferiori a 4 secondi, con 48, 64 o addirittura 96 cavità per stampo. Due tecnologie dominanti competono in questo spazio: lo stampaggio a compressione e lo stampaggio a iniezione. Ciascuno ha i suoi punti di forza e comprenderli è fondamentale per qualsiasi produttore di stampi o stampatore che opera nel settore delle chiusure.
In qualità di tecnico di stampi con decenni di esperienza negli stampi per imballaggi ad alta cavitazione, ti guiderò attraverso le sfumature tecniche di entrambi i metodi, per poi concentrarmi sulle tecnologie di stampaggio a iniezione che consentono la produzione di tappi ad alta velocità e con cavità elevate (controllo dell'otturatore del canale caldo, espulsione ad alta velocità e ottimizzazione del raffreddamento), concludendo con un caso di studio reale sullo stampo per tappi a 48 cavità.
1. Stampaggio a compressione e stampaggio a iniezione per tappi
Processo di stampaggio a compressione:
Un preformato di plastica fusa prepesato (solitamente PP o HDPE) viene lasciato cadere in una cavità dello stampo aperta. Lo stampo si chiude, comprimendo il materiale nella forma del tappo. Dopo un breve tempo di raffreddamento, il tappo viene espulso. Questo processo è continuo e rotativo: più stampi su una giostra si aprono e si chiudono in sequenza.
Processo di stampaggio ad iniezione:
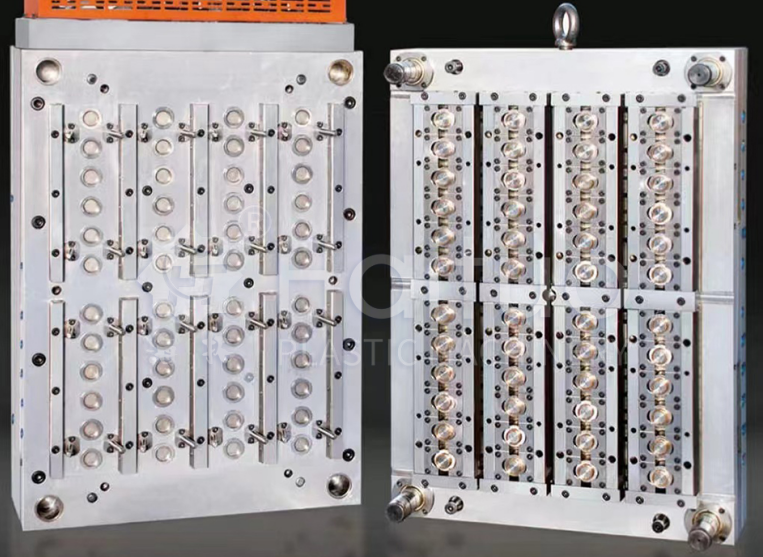
La plastica fusa viene iniettata ad alta pressione in una cavità dello stampo chiusa thrbasta un sistema a canale caldo. Dopo il confezionamento e il raffreddamento, lo stampo si apre e le capsule vengono espulse. Lo stampo può avere 32, 48, 64 o più cavità.
|
Caratteristica |
Stampaggio a compressione |
Stampaggio ad iniezione |
|
Tempo di ciclo |
2–4 secondi (molto veloce) |
4–8 secondi (dipende dalla cavitazione) |
|
Cavitazione |
Illimitato (rotativo) |
Limitato dal tonnellaggio della pinza della macchina e dalle dimensioni della piastra |
|
Flessibilità nel design del cappuccio |
Limitato (forme simmetriche e semplici) |
Alto (sottosquadri, cerniere mobili, rivestimenti) |
|
Consistenza del peso |
Eccellente (±0,3%) |
Buono (±1%) con controllo dell'otturazione |
|
Investimento iniziale nello strumento |
Molto alto (rotativa) |
Inferiore per cavitazione moderata |
|
Rifiuti materiali |
Minimo (nessun corridore) |
Può essere zero con il canale caldo |
|
La migliore applicazione |
Tappi semplici per acqua/CSD ad alto volume |
Tappi complessi con rivestimenti, fascette anti-manomissione |
Verdetto:Per i tappi molto semplici e dai volumi elevatissimi (ad esempio, tappi per l'acqua da 28 mm), lo stampaggio a compressione è dominante. Ma per la maggior parte dei tappi che richiedono precisione, anelli anti-manomissione, integrazione del rivestimento o geometria complessa, la scelta preferita è lo stampaggio a iniezione con stampi ad alta cavitazione.
2. Controllo dell'otturazione della valvola del canale caldo negli stampi per tappi
Negli stampi a iniezione con tappo ad alta cavitazione, il canale caldo è il cuore. I cancelli aperti convenzionali lasciano tracce di cancello che potrebbero graffiarsi o perdere. Gli otturatori a valvola sono essenziali per la maggior parte dei tappi per bevande.
Come funzionano gli otturatori:
Un perno azionato pneumaticamente o idraulicamente si muove in avanti per chiudere il cancello dopo che la cavità è stata riempita e riempita. Questo interrompe la fusione in modo netto, lasciando un segno minimo di testimonianza.
Requisiti chiave per stampi per tappi ad alta cavitazione:
Suggerimento: per i tappi con rivestimenti interni (ad esempio rivestimenti barriera all'ossigeno per i tappi dei succhi), gli otturatori delle valvole vengono spesso posizionati all'interno della cavità del tappo (accesso secondario) per nascondere i residui.
3. Espulsione ad alta velocità: meccanica o pneumaticaIn un ciclo di 4 secondi, l'espulsione deve essere velocissima e assolutamente affidabile. Negli stampi per tappi vengono utilizzati due metodi principali:
Espulsione meccanica (piatto stripper):
Una piastra di estrazione caricata a molla circonda il nucleo. Quando lo stampo si apre, la piastra di estrazione viene spinta in avanti rispetto al nucleo, rimuovendo il cappuccio. Questo è semplice e robusto, ma la corsa di ritorno aggiunge una frazione di secondo.
Espulsione pneumatica (getto d'aria):
L'aria compressa (3–6 bar) viene diretta attraverso il nucleo, soffiando via il cappuccio. Questa operazione è estremamente rapida e delicata, ma richiede una perfetta sigillatura del nucleo e può essere rumorosa.
Pratica tipica per stampi per tappi ad alta cavitazione:
Combinare un breve movimento della piastra di estrazione (2–3 mm) per sollevare il cappuccio dal nucleo, seguito da un getto d'aria per spingerlo via. La piastra di estrazione garantisce che il tappo venga staccato uniformemente dal nucleo, mentre l'aria completa l'espulsione senza toccare la superficie di tenuta del tappo.
Tempi di espulsione:La corsa di espulsione deve avvenire dopo che lo stampo è completamente aperto per evitare la collisione con la metà fissa. Gli stampi avanzati utilizzano piastre di estrazione azionate da camme o servocomandate per una fasatura precisa.
4. Ottimizzazione del raffreddamento per stampi per tappi
Il raffreddamento consuma il 60–80% del tempo di ciclo. Negli stampi per tappi ad alta cavitazione, un raffreddamento efficiente è la chiave per ottenere cicli inferiori ai 5 secondi.
Raffreddamento del nucleo:Il perno centrale è solitamente la parte più calda. I tradizionali canali di raffreddamento diritti nel nucleo sono inefficienti.
I metodi migliori includono:Gorgogliatori (inserti a tubo rotante): il refrigerante scorre lungo un piccolo tubo fino al fondo del nucleo e ritorna attraverso l'anello, estraendo calore.
Inserti di raffreddamento a spirale:Nell'inserto centrale è ricavata una scanalatura elicoidale, creando un percorso del flusso a spirale per il massimo contatto superficiale.
Raffreddamento conforme (inserti stampati in 3D): per nuclei complessi, gli inserti prodotti in modo additivo con canali conformi possono ridurre il tempo di raffreddamento del 30-40%.
Raffreddamento della cavità:Anche la metà della cavità necessita di un raffreddamento aggressivo. Utilizzare gorgogliatori o canali diritti il più vicino possibile alla superficie della cavità (distanza 1,5–2,5 mm).
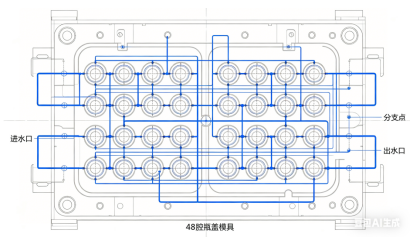
Flusso del liquido refrigerante:Garantire un flusso turbolento (numero di Reynolds > 5.000) in tutti i canali. Calcolare la caduta di pressione; uno stampo a 48 cavità può richiedere più circuiti di raffreddamento in parallelo per mantenere una portata elevata.
Separazione del circuito di raffreddamento:Per i berretti alti (ad esempio, berretti sportivi), circuiti separati per le porzioni superiore e inferiore del nucleo possono eliminare l'ovalità.

5. Caso di studio: stampo per tappi per bevande analcoliche gassate a 48 cavità
Sfida:Un'importante azienda produttrice di bevande aveva bisogno di uno stampo per tappi CSD PCO 1881 da 28 mm (bevande analcoliche gassate). Ciclo target: 4,2 secondi. Volume annuo: 80 milioni di tappi. Materiale: PP + 5% agente antistatico.
Approccio progettuale:
Risultati dopo il processo:
Lezioni apprese:La chiave è stata la combinazione del raffreddamento a spirale nei nuclei e dell'otturazione sequenziale della valvola. Successivamente il cliente ha ordinato un secondo stampo identico ed entrambi funzionano fianco a fianco su due macchine producendo un totale di 2.500 tappi al minuto.
Gli stampi ad alta cavitazione che funzionano a velocità elevate richiedono una manutenzione rigorosa:
Conclusione
Gli stampi per tappi ad alta cavità e ad alta velocità sono meraviglie ingegneristiche che spingono i limiti dello stampaggio a iniezione. La scelta della compressione o dell'iniezione dipende dal volume, dalla complessità del tappo e dalla capacità di investimento. Per i tappi stampati a iniezione, il successo risiede in tre pilastri:
Il caso dello stampo per tappi CSD a 48 cavità dimostra che, con una progettazione adeguata e una produzione di precisione, lo stampaggio a iniezione può competere con lo stampaggio a compressione in termini di velocità, offrendo allo stesso tempo una flessibilità di progettazione molto maggiore.
Come produttore di stampi, padroneggiare queste tecnologie aprirà le porte al mercato delle chiusure ad alto volume, uno dei segmenti più esigenti ma gratificanti del nostro settore.
Telefono: +86-18957424655
Mobile: +86-18957424655
E-mail: sale@taizhoumold.com
Indirizzo:No.18 Shangxian Road, zona industriale di Beicheng, distretto di Huangyan, città di Taizhou, provincia di Zhejiang, Cina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Tutti i diritti riservati.