SEGUICI:

Notizia

Tecnologia degli stampi per imballaggi a pareti sottili: sfide e soluzioni per uno stampaggio ad alta velocità, stabile e di precisione

Introduzione

       Gli imballaggi a pareti sottili, ad esempio bicchieri per yogurt, vasetti per margarina, contenitori per gastronomia e coperchi a pareti sottili, rappresentano uno dei segmenti più esigenti del settore dello stampaggio a iniezione. Gli spessori delle pareti delle parti variano generalmente da 0,25 mm a 1,0 mm, con rapporti lunghezza-spessore del flusso che spesso superano 200:1. I tempi di ciclo sono misurati in secondi (tipicamente 3–8 secondi) e i volumi di produzione annuali spesso superano i 10 milioni di parti per stampo.

        In qualità di tecnico esperto di stampi specializzato in stampi per imballaggi ad alta cavitazione, ho visto come piccoli difetti di progettazione possano diventare catastrofici nello stampaggio a pareti sottili. Uno squilibrio del 5% può significare che alcune cavità sono sovraffollate mentre altre sono corte. Una variazione di raffreddamento di 5°C può causare deformazioni che rendono le parti inutilizzabili a 1.000 parti all'ora.

        Questo article si concentra sugli aspetti tecnici chiave della progettazione e produzione di stampi per imballaggi a pareti sottili ad alte prestazioni. Che tu stia stampando contenitori, coperchi o tazze a pareti sottili, comprendere questi principi sarà utilesi ottengono cicli più rapidi, migliore qualità dei pezzi e maggiore durata dello stampo.

1. Selezione dei materiali per stampi a pareti sottili

       Lo stampaggio a pareti sottili sottopone gli stampi a condizioni estreme: pressioni di iniezione molto elevate (fino a 2.000 bar), cicli rapidi di riscaldamento e raffreddamento e flusso di materiale fuso ad alta velocità.

       Acciai per stampi consigliati:

Steel Grado
Durezza
Proprietà chiave
Applicazione tipica
H13 / 1.2344 / SKD61
48–52 HRC
Elevata tenacità, gbuona resistenza alla fatica termica
Piastre con anima e cavità, stampi generali a pareti sottili
Acciaio inossidabile 1.2316/S136
48–52 HRC
Resistenza alla corrosione per applicazioni a contatto con gli alimenti
Packaging per prodotti acidi o umidi
DC53
58–62 HRC
Resistenza all'usura superiore per materiali altamente riempiti
Stampi ad alta cavitazione per la lavorazione di PP con riempitivi >30%.

       Considerazione chiave: Per cavitazione estremamente elevata (ad esempio, 64 o 96 cavità), la base dello stampo stessa deve essere realizzata in acciaio ad alta resistenza (ad esempio, P20 pretemprato o 1.2738) per resistere alla pressione di iniezione senza deflessione della piastra.


2. Progettazione del sistema a canale caldo

       Il canale caldo è il cuore di qualsiasi stampo per imballaggi a pareti sottili. Deve fornire la fusione a ciascuna cavità simultaneamente con un equilibrio perfetto, una caduta di pressione minima e un controllo preciso della temperatura.

       Elementi critici di progettazione:

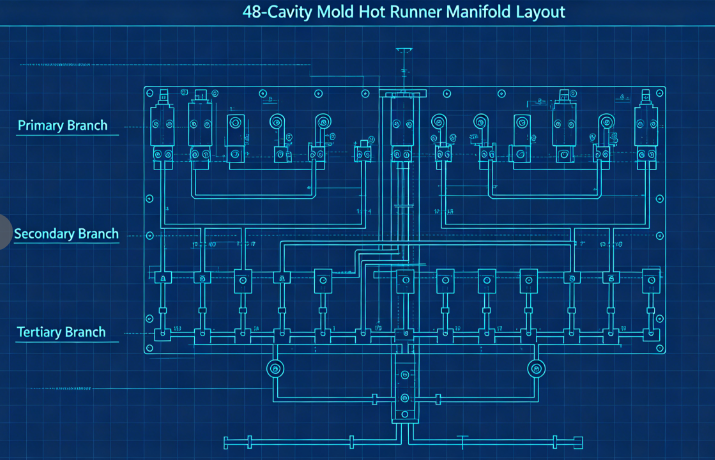
        a) Canali di flusso bilanciati: per gli stampi multi-cavità (tipicamente 32, 48, 64 o 96 cavità), il bilanciamento naturale è essenziale. Ciò significa che ciascuna cavità ha esattamente la stessa lunghezza di flusso. Un layout tipico utilizza un collettore primario, collettori secondari e rami terziari, tutti lavorati con dimensioni identiche.

        b) Tipo e posizione della porta: Per i contenitori a pareti sottili, i tipi più comuni di porta sono: Porte a bordo (per parti con pareti laterali diritte) Porte a valvola (per diaframmi o porte dirette sul fondo) Porte sottomarine (per una separazione pulita senza residui di porta) La porta deve essere dimensionata correttamente: troppo piccola e il riscaldamento a taglio provoca degrado; troppo grande e le tracce del cancello diventano inaccettabili. Le dimensioni tipiche del punto di accesso per le ventose a parete sottile vanno da 0,8 mm a 1,5 mm di diametro.

        c) Bilancio termico: ciascun ugello deve avere un controllo indipendente della temperatura. I canali del collettore devono essere riscaldati in modo uniforme (utilizzando riscaldatori a doppia o tre zone) per evitare punti caldi o spruzzi di freddo.

3. Progettazione della cavità e del nucleo

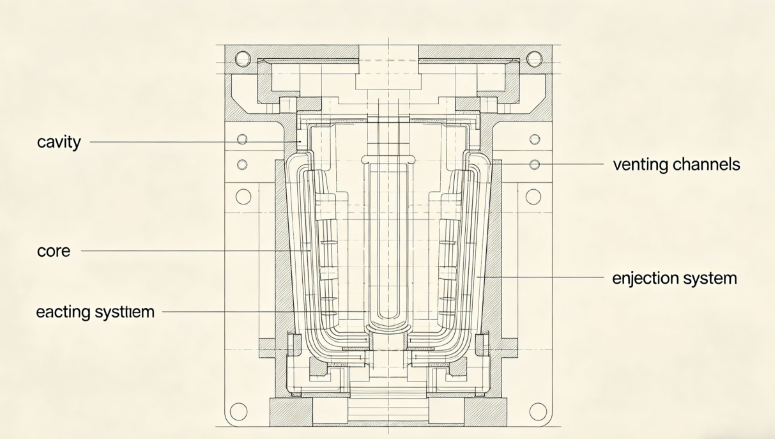
       Le parti a parete sottile richiedono dimensioni della cavità e del nucleo estremamente precise per ottenere uno spessore di parete costante.

       Considerazioni chiave:

        a) Distribuzione dello spessore della parete: mantenere uno spessore della parete uniforme entro ±0,02 mm. Le variazioni di spessore creano raffreddamento differenziale e deformazione. Utilizza l'analisi del flusso dello stampo per ottimizzare la progettazione prima del taglio dell'acciaio.

        b) Ventilazione: lo stampaggio a pareti sottili utilizza l'iniezione ad alta velocità (spesso 200–500 mm/s). L'aria intrappolata nella cavità deve fuoriuscire immediatamente. Profondità di sfiato consigliate: 0,02–0,03 mm per PP0,01–0,02 mm per PS o PET

Gli sfiati devono essere posizionati nell'ultimo punto da riempire, lungo la linea di giunzione e attorno ai perni di espulsione.c) Angoli di sformo: per le parti a parete sottile, si consiglia uno sformo minimo di 1° per lato (1,5–2° per contenitori più profondi). Un tiraggio insufficiente può causare graffi, blocco del vuoto e problemi di espulsione.

        d) Finitura superficiale: le superfici delle cavità per parti trasparenti o lucide richiedono una finitura SPI A-1 (a specchio); per i contenitori opachi per latticini è sufficiente SPI B-1 (grana 600).

4. Progettazione del sistema di raffreddamento

        Il raffreddamento domina la durata del ciclo nello stampaggio a pareti sottili, rappresentando in genere il 60–80% del ciclo totale. Un raffreddamento efficiente è la chiave per un’elevata produttività.

       Principi di progettazione:

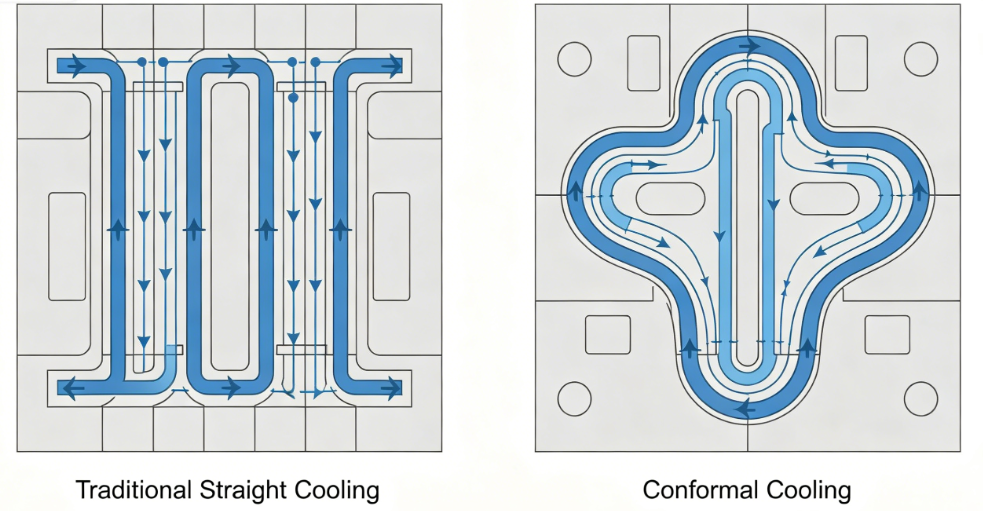
        a) Raffreddamento conformato: i canali di raffreddamento tradizionali con foratura dritta sono spesso troppo lontani dalla superficie della cavità. I canali di raffreddamento conformati, che seguono il contorno della parte, possono ridurre il tempo di raffreddamento del 30–50%. Solitamente vengono creati utilizzando la stampa 3D o la lavorazione CNC di inserti con canali curvi.

        b) Parametri del canale di raffreddamento:

  • Diametro: 8–12 mm
  • Distanza dalla superficie della cavità: 1,5–2,0 volte il diametro del canale
  • Spaziatura tra i canali: 3–4 volte il diametro del canale
  • Flusso del liquido di raffreddamento: flusso turbolento (numero di Reynolds >5.000)

        c) Raffreddamento ad alta efficienza: utilizzare gorgogliatori o deflettori nel nucleo dove lo spazio è limitato. Per nuclei alti, installare inserti di raffreddamento a spirale o tubi di calore.

        d) Separazione del circuito di raffreddamento: i circuiti indipendenti per le piastre cavità e nucleo consentono portate e temperature diverse per ottimizzare il rilascio delle parti e ridurre al minimo la deformazione.

5. Sistema di espulsione

       Le parti a parete sottile hanno una rigidità ridotta e possono deformarsi facilmente durante l'espulsione. Il sistema di espulsione deve essere delicato ma affidabile.

       Consigli per la progettazione:

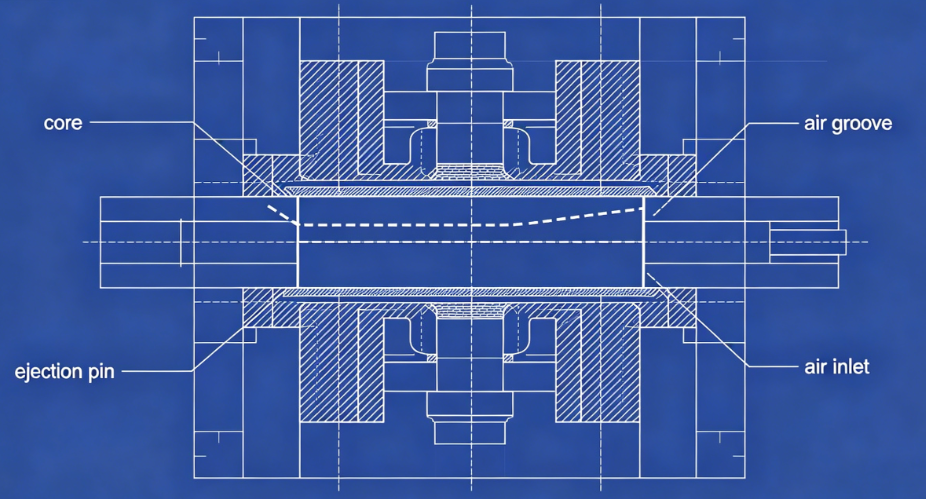
       a) Espulsione ad aria: per molti contenitori a pareti sottili (soprattutto tazze), l'espulsione ad aria è l'ideale. L'aria compressa (2–4 bar) viene introdotta tra l'anima e la parte attraverso micro-scanalature o inserti porosi, facendo galleggiare la parte fuori dall'anima.

       b) Piastra di estrazione: per le parti con sottosquadri o pareti laterali profonde, una piastra di estrazione meccanica fornisce una forza di espulsione uniforme su tutto il perimetro del pezzo.

       c) Perni di espulsione: quando i perni sono inevitabili, utilizzare molti perni di piccolo diametro (2–3 mm) posizionati su nervature o superfici nascoste. Evitare spilli di grandi dimensioni che lasciano segni visibili.

       d) Tempistica: la sequenza di espulsione dovrebbe iniziare solo dopo che la parte si è raffreddata sufficientemente per evitare deformazioni. Utilizzare un breve ritardo di raffreddamento dopo l'apertura dello stampo.

6. Considerazioni sul trattamento

       Anche lo stampo migliore non può produrre pezzi di buona qualità senza le corrette impostazioni del processo. Parametri chiave per lo stampaggio a parete sottile:

Parametro
Gamma tipica
Note
Velocità di iniezione
200–500 mm/s
L'alta velocità riempie le sezioni sottili prima del congelamento
Pressione di iniezione
1.200–2.000 bar
Necessario per superare la resistenza al flusso
Temperatura di fusione
190–240°C (PP), 230–280°C (PS)
Ottimizza per la viscosità
Temperatura dello stampo
10–25°C (canale freddo) o 30–60°C (canale caldo)
Raffreddamento bilanciato
Contropressione
5–15 bar
Per consistenza della plastificazione
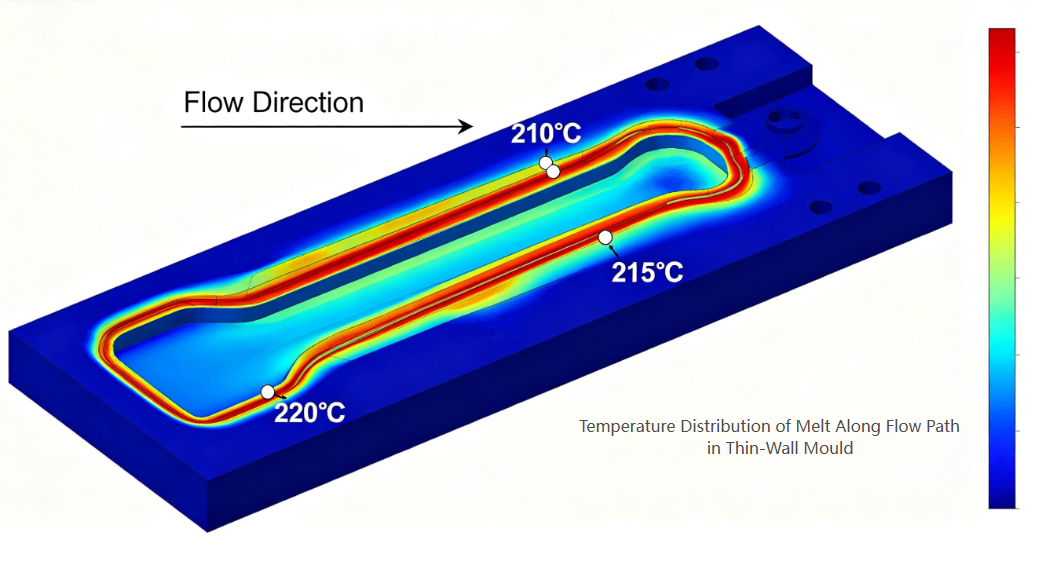
        Importante: Lo stampaggio a pareti sottili spesso utilizza velocità di taglio elevate, che causano un notevole riscaldamento a taglio. La temperatura effettiva del punto di fusione può essere di 20–40°C superiore alla temperatura impostata sul cilindro. Tenerne conto nella scelta dei materiali dello stampo e nella progettazione del cancello.


7. Difetti comuni e mitigazione

Difetto
Causa correlata alla muffa
Soluzione
Scatti brevi
Ventilazione insufficiente o porte sottodimensionate
Aggiungere prese d'aria ai punti finali del flusso; allargare i cancelli
Deformazione
Raffreddamento irregolare o riempimento sbilanciato
Migliorare l'uniformità del raffreddamento; corridori in equilibrio
Segni di lavandino
Posizione errata del cancello o imballaggio insufficiente
Riposizionare il cancello nella sezione spessa; aggiungere il tempo di imballaggio
Vestigia del cancello troppo alta
Design del cancello improprio
Passa alla saracinesca a valvola o alla saracinesca sottomarina
Attaccarsi al nucleo
Tiraggio insufficiente o mancata espulsione dell'aria
Aumentare il tiraggio; pulire le scanalature dell'aria
Segni di bruciature
Ventilazione inadeguata
Approfondire le prese d'aria entro i limiti materiali

Caso di studio: stampo per tazza di yogurt a 48 cavità

        Cproblema: Un cliente richiedeva uno stampo a 48 cavità per vasetti di yogurt da 150 ml (PP, spessore parete 0,45 mm, ciclo di 4 secondi, annualerichiedono 20 milioni di pezzi).

        Azioni intraprese:

  • Usato H13 (1.2344) ESR per caviti e nuclei per la resistenza alla fatica termica.
  • Progettato un canale caldo a 48 cavità completamente bilanciato con otturatori.
  • Canali di raffreddamento conformati applicati sia nelle piastre con cavità che in quelle centrali (inserti prodotti in modo additivo).
  • Aggiunto sistema di espulsione dell'aria con scanalature d'aria da 0,02 mm sui nuclei.
  • Analisi del flusso dello stampo utilizzata per ottimizzare le posizioni dei cancelli e lo sfiato.

        Risultati:

  • Araggiunto un riempimento coerente (±Variazione di peso del 2% tra le cavità)
  • Tempo di raffreddamento ridotto da 2,8s a 1,6s (ciclo totale3,9 s)
  • Tasso di difetti <0,3%
  • La muffa ha prodotto oltre 30 milioni di parti wsenza manutenzione importante
Conclusione

       La tecnologia degli stampi per imballaggi a pareti sottili rappresenta l'apice dell'ingegneria degli stampi a iniezione. Le esigenze di cavitazione elevata, cicli inferiori al secondo e produzione senza difetti spingono ogni aspetto della progettazione dello stampo al limite. Gli stampi a pareti sottili di successo richiedono:

Precisione nella lavorazione di cavità/nuclei (±0,01 mm)

Bbilancia nei canali di flusso dei canali caldi

Efficienza nel raffreddamento conformato

Affidabilità nei sistemi di espulsione

Comprensione del comportamento dei materiali e delle dinamiche dei processi

       Fo produttori di stampi disposti a investire in strumenti di progettazione avanzati e produzione di precisione, il settore degli imballaggi a pareti sottili offre enormi opportunità, sia in termini di sfide tecniche che di crescita aziendale.

Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare