SEGUICI:

Notizia

La relazione tra difetti di stampaggio a iniezione e muffe

Introduzione

        I difetti dello stampaggio a iniezione sono spesso frustranti. Quando una parte presenta avvallamenti, deformazioni, segni di bruciatura o deformazioni brevi, la prima reazione di molti responsabili di produzione è quella di regolare i parametri della macchina: temperatura, pressione, velocità di iniezione o tempo di raffreddamento. Anche se questi aggiustamenti a volte aiutano, la causa principale spesso è più profonda: nello stampo stesso.

        In qualità di tecnico esperto di stampi, ho assistito a innumerevoli casi in cui sono state sprecate settimane nella messa a punto dei parametri, solo per scoprire che il vero colpevole era il design dello stampo. La verità è cheuno stampo ben progettato può produrre pezzi di qualità anche con un'ampia finestra di lavorazione; uno stampo mal progettato non produrrà mai una qualità costante, indipendentemente dalla messa a punto della macchina.

        Questo articolo si concentra sulle cause legate allo stampo dei comuni difetti dello stampaggio a iniezione. Comprendere queste relazioni consente ai produttori di stampi e agli stampatori a iniezione di collaborare in modo più efficace, affrontando i problemi alla fonte anziché applicare soluzioni temporanee.

1. Scatti brevi (riempimento incompleto)

        Come appare: La cavità dello stampo non è completamente riempita; i bordi della parte mancano o sono arrotondati.

        Cause legate alla muffa:

  • Cancelli o guide sottodimensionate: percorsi di flusso restrittivi aumentano la caduta di pressione, impedendo al materiale fuso di raggiungere le estremità della cavità.
  • Posizione inadeguata dei cancelli: i cancelli posizionati lontano da sezioni sottili o alla fine di lunghi percorsi di flusso causano un congelamento prematuro.
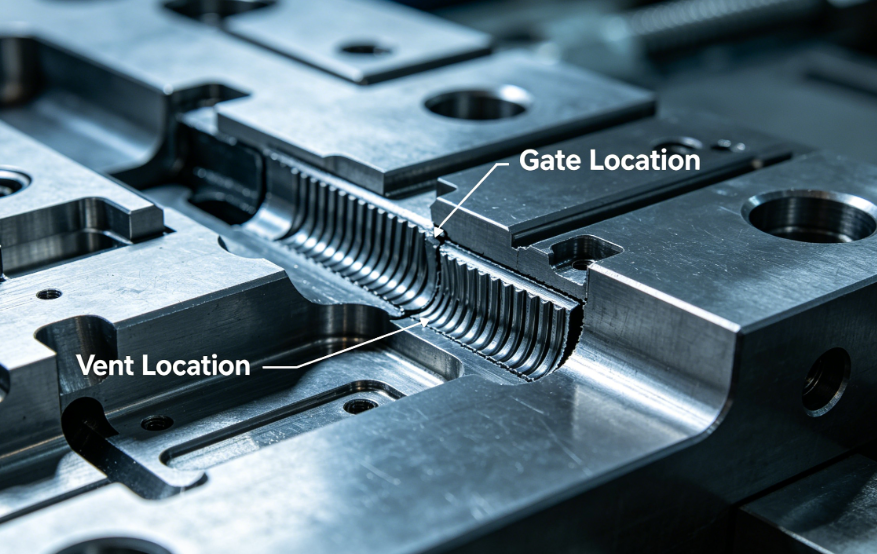
  • Ventilazione inadeguata: l'aria intrappolata si comprime e impedisce l'avanzamento della fusione.
  • Design a parete nominale sottile: inferiore allo spessore minimo consigliato per il materiale.
  • Lumache fredde: la mancanza di un pozzo per lumache fredde consente al materiale raffreddato di bloccare il cancello.

       Soluzioni:

  • Aumentare i diametri del punto di iniezione e del canale (utilizzare l'analisi del flusso dello stampo per verificare).
  • Riposizionare i cancelli più vicino alle aree difficili da riempire.
  • Aggiungere o approfondire le prese d'aria (profondità tipica: 0,02–0,05 mm a seconda del materiale).
  • Esaminare lo spessore della parete con il progettista del prodotto.
  • Aggiungere pozzi per lumache fredde alle estremità del canale e ai cancelli opposti.

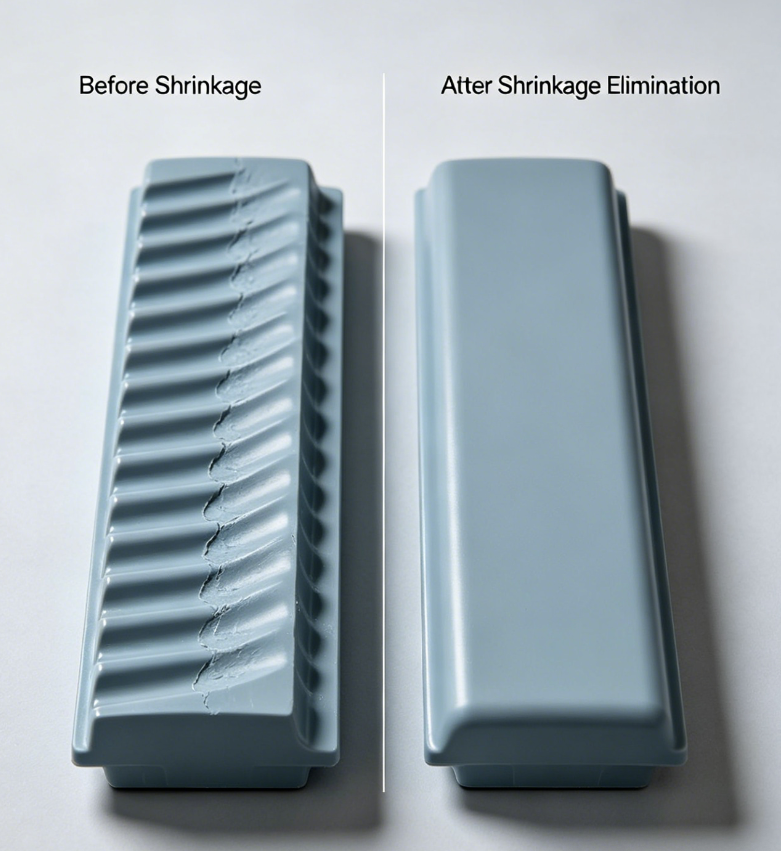
2. Segni di affondamento

        Come appare: Depressioni superficiali, tipicamente sopra nervature o sporgenze spesse.

        Cause legate alla muffa:

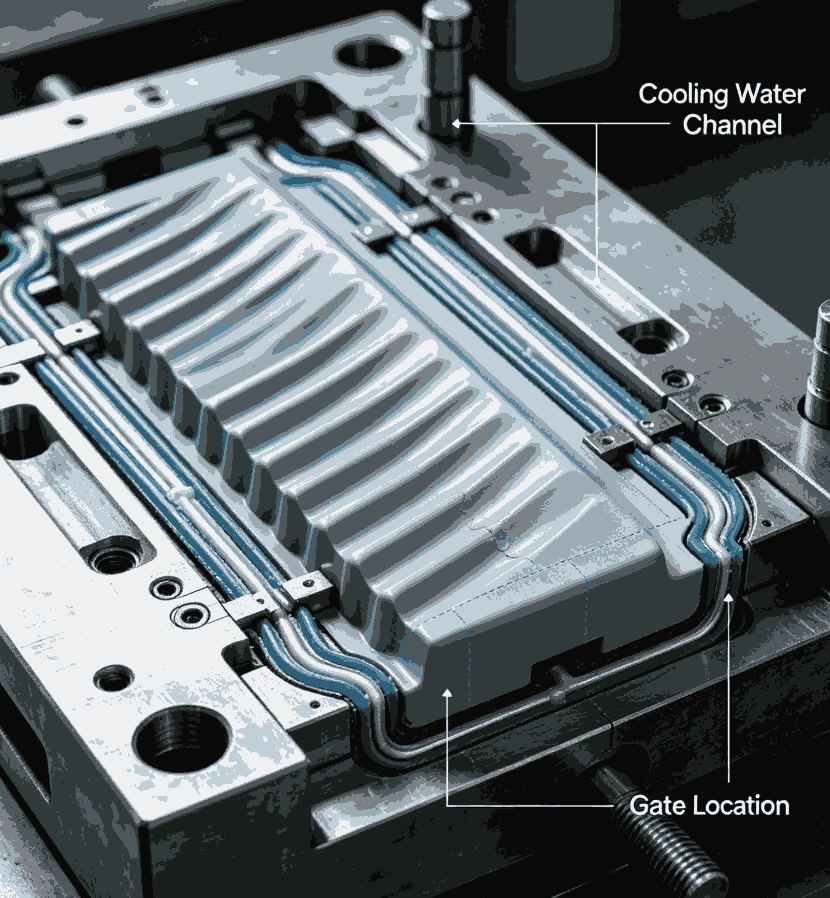
  • Raffreddamento insufficiente nelle sezioni spesse:Il posizionamento inadeguato del canale di raffreddamento consente al materiale del nucleo di restringersi più della pelle.
  • Cancelli sottodimensionati:Il congelamento prematuro del punto di iniezione impedisce alla pressione di impaccamento di raggiungere la sezione spessa.
  • Posizione del cancello errata:Il cancello troppo lontano dall'area spessa significa che la pressione di impaccamento viene persa prima di raggiungerlo.
  • Mancanza di controllo del rapporto spessore nervatura/base:Spessore della nervatura superiore al 60% della parete nominale.

        Soluzioni:

  • Posizionare i canali di raffreddamento più vicini alle sezioni spesse; considerare deflettori o gorgogliatori.
  • Ingrandire il cancello o passare a un tipo di cancello più grande (cancello a ventola, cancello a tunnel).
  • Riposizionare il cancello vicino alla sezione spessa.
  • Ridurre lo spessore delle nervature al 40–60% della parete nominale (modifica del progetto, ma lo stampo deve adattarsi).

3. Deformazione (distorsione della parte)

        Come appare:La parte è attorcigliata, piegata o irregolare dopo l'espulsione.

        Cause legate alla muffa:

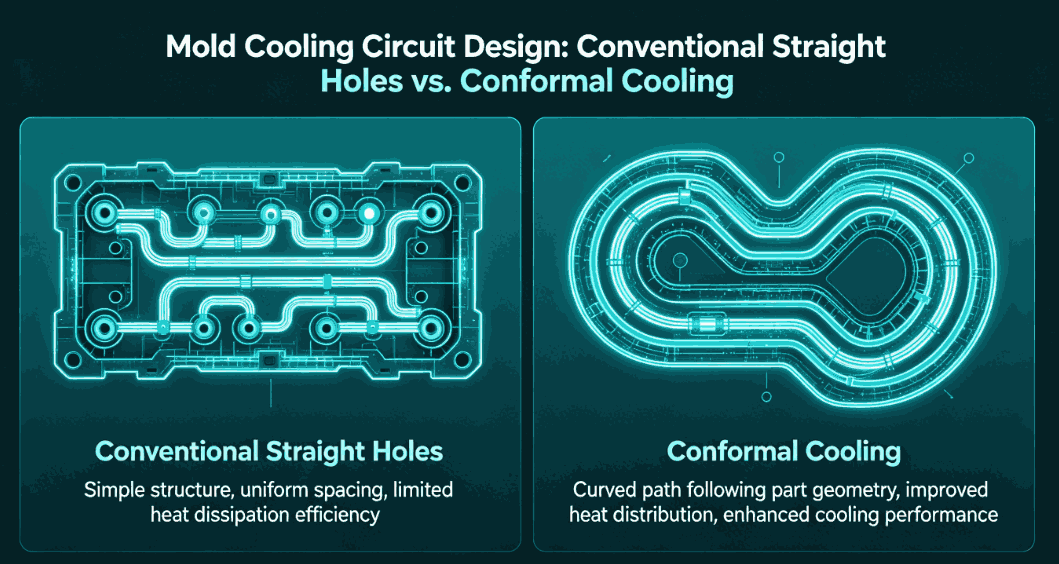
  • Raffreddamento non uniforme:Le differenze di temperatura dello stampo attraverso la cavità causano un ritiro differenziale.
  • Design di espulsione improprio:I perni dell'espulsore spingono in modo non uniforme o su sezioni sottili.
  • Sistema di guida sbilanciato:Negli stampi multi-cavità, un riempimento disomogeneo porta a tensioni residue diverse.
  • Angolo di sformo inadeguato:Forze di espulsione elevate distorcono la parte.
  • Orientamento indotto dal cancello:I punti di accesso posizionati in sezioni sottili o al centro della parte causano un orientamento molecolare che si deforma durante il raffreddamento.

        Soluzioni:

  • Ottimizza il layout del circuito di raffreddamento: utilizza il raffreddamento conformato per geometrie complesse.
  • Posizionamento del perno di espulsione del bilanciamento; utilizzare perni più grandi o più grandi su sezioni sottili.
  • Progettare canali naturalmente bilanciati (uguale lunghezza del flusso per ciascuna cavità).
  • Aumentare l'angolo di sformo (1–2° per la maggior parte dei materiali, 3–5° per superfici strutturate).
  • Individuare i cancelli nelle sezioni spesse o utilizzare più cancelli.


4. Segni di bruciatura/riscaldamento dielettrico

        Come appare:Segni di bruciatura marroni o neri, solitamente alla fine del flusso o nelle nervature profonde.

        Cause legate alla muffa:

  • Ventilazione insufficiente:L'aria intrappolata nelle tasche cieche o nei fronti del flusso viene compressa e si riscalda, degradando il polimero.
  • Prese d'aria troppo superficiali o ostruite:Il gas non può fuoriuscire abbastanza velocemente.
  • Design inadeguato dello sfiato della linea di giunzione:Prese d'aria non situate nell'ultimo posto da riempire.

        Soluzioni:

  • Aggiungere prese d'aria a tutti i punti finali del percorso del flusso e al fondo delle nervature profonde.
  • Utilizzare profondità di sfiato adeguate al materiale (ad esempio, 0,02 mm per PP, 0,01 mm per PC).
  • Considerare l'utilizzo di inserti in acciaio poroso (sinterizzato) per esigenze di ventilazione estreme.
  • Aggiungi perni di espulsione con scanalature di ventilazione.

5. Flash (sbavature)

        Come appare:Ridurre la plastica in eccesso sulla linea di giunzione, sui fori dei perni di espulsione o sui dispositivi di chiusura del cursore.

       Cause legate alla muffa:

  • Tonnellaggio delle pinze insufficiente per l'area prevista: lo stampo è troppo grande per la macchina, ma lo stampo stesso può essere una causa se l'integrità della linea di giunzione è scarsa.
  • Linea di giunzione usurata o danneggiata: danni o usura precedenti consentono la fuoriuscita di plastica.
  • Rigidità dello stampo inadeguata: le piastre dello stampo si flettono sotto la pressione di iniezione, aprendo spazi vuoti.
  • Profondità di ventilazione errata: le prese d'aria troppo profonde fungono da canali flash.
  • Montaggio inadeguato di cursori o inserti: spazi vuoti sulle superfici di chiusura.

       Soluzioni:

  • Riparare o ritagliare le superfici della linea di giunzione.
  • Aggiungere pilastri di supporto dietro la piastra cavità per evitare flessioni. Assicurarsi che le prese d'aria siano tagliate alla profondità adeguata (in genere 0,02–0,05 mm, seguita da un rilievo di 0,5–1,0 mm).
  • Rilavorare le superfici di chiusura con angoli e accoppiamenti corretti.

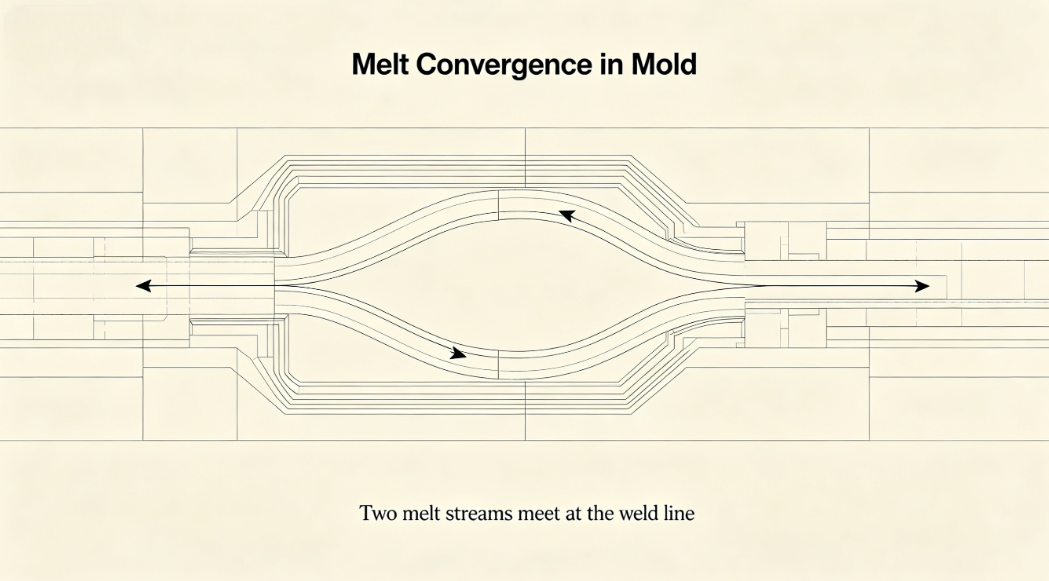
6. Linee di saldatura (linee di maglia)

        Come appare:Linee visibili dove si incontrano due fronti di flusso; spesso accompagnato da debolezza.

       Cause legate alla muffa:

  • Porte multiple che fanno convergere i fronti del flusso:Inerente ai progetti multi-gate.
  • Ostruzioni nella cavità:Nuclei, inserti o nervature che dividono il flusso.
  • Fronti di fusione fredda:Design inadeguato del cancello o pozzi per lumache fredde insufficienti.
  • Sfiato inadeguato nella posizione della linea di saldatura:L'aria intrappolata impedisce l'aggrovigliamento molecolare.

        Soluzioni:

  • Riposizionare i cancelli per spostare le linee di saldatura in aree non critiche.
  • Aumentare le dimensioni del cancello o passare a un tipo di cancello diverso (ad esempio, cancello a ventola).
  • Aggiungere una tasca di ventilazione nella posizione della linea di saldatura.
  • Utilizzare un canale caldo con otturazione della valvola sequenziale per eliminare le linee di saldatura.

7. Difetti superficiali: segni di flusso, allargamento e opacità

        Come appaiono:Striature, motivi ondulati o aree opache sulla superficie della parte.

       Cause legate alla muffa:

  • Design scadente del cancello:I cancelli troppo piccoli o posizionati in modo errato causano getti o esitazioni.
  • Spigoli vivi o cambiamenti improvvisi nello spessore della parete:Causa instabilità del flusso.
  • Superficie dello stampo freddo:Una progettazione inadeguata del circuito di raffreddamento porta a punti freddi che raffreddano prematuramente la massa fusa.
  • Superficie della cavità contaminata o ruvida:Causa splay e scarsa brillantezza.

        Soluzioni:

  • Utilizzare un cancello più grande o un design che favorisca l'espansione graduale (cancello a ventola, cancello a pellicola).
  • Transizioni graduali nella cavità (raggio di tutti gli angoli acuti).
  • Ottimizzare l'uniformità del raffreddamento.
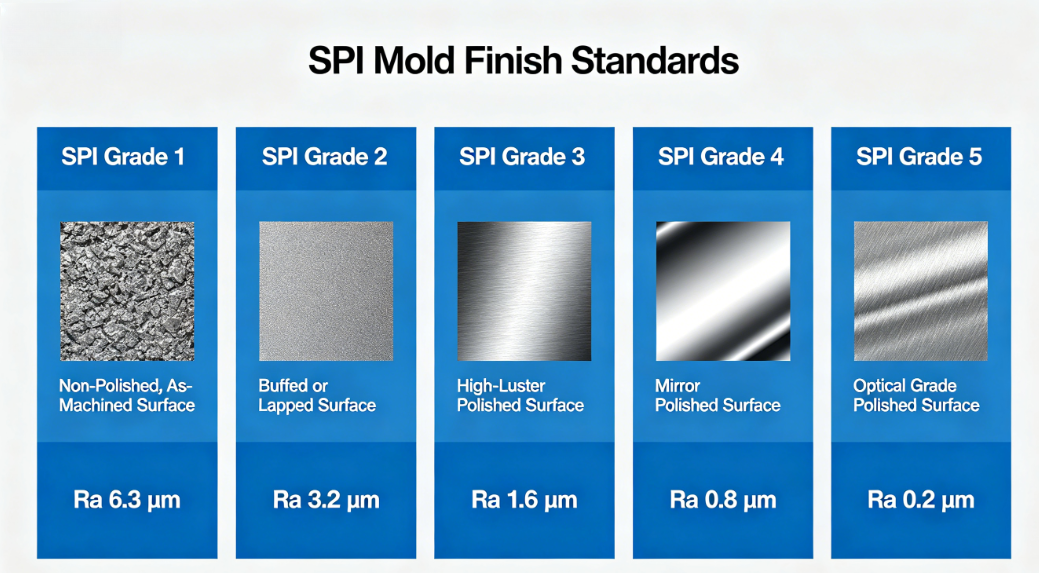
  • Lucidare la superficie della cavità fino alla finitura richiesta (lucidatura a specchio per parti lucide).

8. Segni del perno di espulsione/Segni di spinta

        Come appare:Segni sollevati o infossati nel punto in cui i perni di espulsione entrano in contatto con la parte.

        Cause legate alla muffa:

  • Bozza insufficiente:L'elevata forza di espulsione si concentra sulle punte dei perni.
  • Perni di espulsione troppo pochi o mal posizionati:Eiezione irregolare.
  • Diametro del perno troppo piccolo:Alta concentrazione di stress.
  • Problemi di restituzione del perno di espulsione:Perni non completamente retratti prima del ciclo successivo.

         Soluzioni:

  • Aumentare l'angolo di sformo.
  • Aggiungere più perni di espulsione o utilizzare diametri maggiori.
  • Posiziona i perni su nervature, sporgenze o altre superfici non estetiche.
  • Assicurarsi che il sistema di ritorno dell'espulsore sia adeguato (molle o perni di ritorno positivo).

Caso di studio: dal difetto alla soluzione

        Un cliente che produceva uno stampo per un fusto di penna a 32 cavità ha segnalato deformazioni persistenti e segni di avvallamento sull'area di attacco della clip. Dopo due settimane di regolazioni dei parametri della macchina senza alcun miglioramento, abbiamo effettuato una revisione dello stampo.

        Risultati:

  • I canali di raffreddamento erano lontani dallo spesso boss della clip.
  • Il cancello si trovava all'estremità opposta, causando una perdita di pressione.
  • I perni di espulsione erano distribuiti in modo non uniforme.

       Azioni intraprese:

  • Aggiunto un deflettore nel circuito di raffreddamento vicino al boss.
  • Riposizionato il cancello più vicino all'area del boss.
  • Aggiunti due ulteriori perni di espulsione.

        Risultati:

        Deformazione ridotta dell'80%; segni di affondamento eliminati. Il tasso di scarti di produzione è sceso dal 12% al 2%.

Conclusione

        La relazione tra i difetti dello stampaggio a iniezione e lo stampo è diretta e spesso dominante. Sebbene i parametri di processo possano talvolta compensare problemi minori dello stampo, la soluzione fondamentale risiede in una buona progettazione dello stampo: iniezione adeguata, raffreddamento bilanciato, ventilazione adeguata, espulsione robusta e angoli di sformo corretti.

        Come produttori di stampi, la nostra responsabilità va oltre la fornitura di uno stampo adatto alla macchina. Dobbiamo progettare stampi che siano tolleranti, robusti e ottimizzati per il materiale specifico e la geometria del pezzo. Per gli stampatori a iniezione, la comprensione di queste cause legate allo stampo consente una risoluzione dei problemi più efficace e una migliore comunicazione con i fornitori di stampi.

        Quando riscontri un difetto persistente, prima di toccare i comandi della macchina, chiediti: Potrebbe essere la muffa la causa?


Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare